
I-MR 控制图
图形 - 单值控制图


|
|
I-MR 控制图图形 - 单值控制图 |
|
单值 (I) 控制图可评估过程中心是否受控制。I 控制图包括下列各项:
Minitab 最多可对 I 控制图执行 8 种特殊原因检验,这些检验可检测出数据中超出控制限制和特定模式的点。未通过检验的点标有一个红色符号和失败检验编号。会话窗口中显示完整结果。未通过检验的点表明数据中存在非随机模式,该模式可能是由于特殊原因变异导致的。应当对这些点进行调查分析。
移动极差 (MR) 控制图必须受控,然后您才能解释 I 控制图。如果 MR 控制图不受控,则 I 控制图的控制限制将不准确,而且可能错误地表示 I 控制图的不受控状态。
输出示例 |
|
解释 |
|
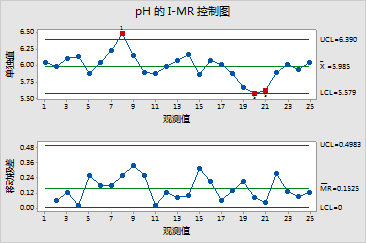
对于清洁液数据,MR 控制图受控,因此适于检查 I 控制图。I 控制图可以汇总如下:
这些检验结果表明过程均值不稳定,并且过程不受控制,这可能是由于存在特殊原因而导致的。接下来,您将尝试识别并更正导致此特殊原因变异的因素。消除这些原因后,过程才能达到一种统计控制状态。
常用统计图形在线生成工具:
实用工具:

