
能力分析 - 正态
图形 - 整体能力


|
|
能力分析 - 正态图形 - 整体能力 |
|
整体能力指数与整体样本标准差相关联。
行业原则可确定过程是否有能力。可接受的指数最小值一般是 1.33。
这些指数说明实际上如何相对于规格限制来执行过程。能力指数包括下列各项:
如果有单侧规格限制,可使用 PPL 和 PPU。例如,如果要使电缆符合最低强度标准,可将此过程与规格下限相比较。
Ppk 考虑过程均值的位置,Pp 则不考虑。如果 Pp 和 Ppk 大致相等,则该过程位于两个规格限制之间的中心位置。如果 Pp 大于 Ppk,则过程不在中心。
整体指数和组内能力指数之间的差别很大表明过程不受控制,或者变异的子组内分量没有估计到某些变异源。在此示例中,组内指数和整体能力指数彼此非常接近。
输出示例 |
|
解释 |
|
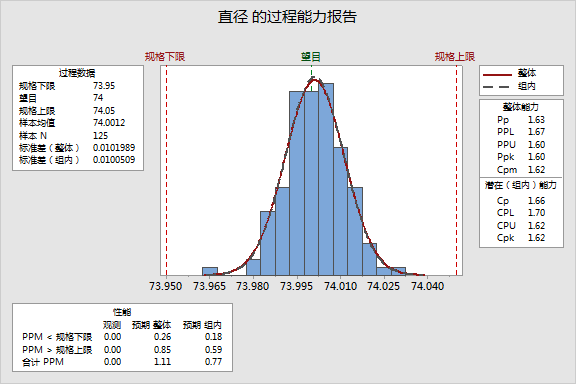
对于活塞数据,Pp 是 1.63,这表明过程中的规格展开是 6-s 展开的 1.63 倍。
Pp (1.63)、Ppk (1.60) 和 Cpm (1.62) 彼此非常接近,这表明过程位于目标中心。这三个能力指数都大于 1.33,传统上,这是用于确定能力的值。因此,该过程位于目标中心,并且能够生产符合规格的活塞。
常用统计图形在线生成工具:
实用工具:

